블로그 글 686
 전체기사
259
- 09/11
- 09/11
- 09/11
- 09/11
- 09/11
- 09/08
- 09/08
- 09/08
- 09/08
- 09/08
- 09/08
- 09/01
- 09/01
- 09/01
- 09/01
- 08/31
- 08/31
- 08/31
- 08/31
- 08/31
- 08/31
- 08/11
- 08/11
- 08/11
- 08/10
- 08/10
- 08/07
- 08/07
- 07/28
- 06/08
- 06/08
- 06/08
- 06/08
- 06/08
- 05/30
- 05/21
- 05/21
- 05/21
- 05/21
- 05/21
- 05/21
- 05/09
- 05/09
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/24
- 04/22
- 04/22
- 04/22
- 04/22
- 04/22
- 04/22
- 04/22
- 04/22
- 04/22
- 04/22
- 04/20
- 04/19
- 04/19
- 04/19
- 04/19
- 04/19
- 04/10
- 04/10
- 04/10
- 04/03
- 03/09
- 03/09
- 03/09
- 03/07
- 03/07
- 03/07
- 03/07
- 03/07
- 03/07
- 03/07
- 03/07
- 03/07
- 03/07
- 03/07
- 03/07
- 03/02
- 03/02
- 03/02
- 02/28
- 02/28
- 02/28
- 02/27
- 02/27
- 02/04
- 12/21
- 12/19
- 12/19
- 12/19
- 11/28
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 11/26
- 10/28
- 10/28
- 10/28
- 10/28
- 10/28
- 10/28
- 10/28
- 10/28
- 10/13
- 10/13
- 10/07
- 10/03
- 10/03
- 10/02
- 10/02
- 10/02
- 09/29
- 09/28
- 09/28
- 09/28
- 09/28
- 09/28
- 09/25
- 09/25
- 09/24
- 09/24
- 09/24
- 09/24
- 09/24
- 09/24
- 09/24
- 09/24
- 09/24
- 09/24
- 09/09
- 08/27
- 08/20
- 08/20
- 08/20
- 08/18
- 08/17
- 08/17
- 08/17
- 08/17
- 08/17
- 08/11
- 08/07
- 08/07
- 08/04
- 08/04
- 08/04
- 08/03
- 08/03
- 07/08
- 07/08
- 07/08
- 06/24
- 06/24
- 06/24
- 06/16
- 06/16
- 06/16
- 06/16
- 06/16
- 06/13
- 06/13
- 06/09
- 06/09
- 06/09
- 06/09
- 06/09
- 06/09
- 06/08
- 06/08
- 06/05
- 06/03
- 05/31
- 05/30
- 05/29
- 05/29
- 05/29
- 05/29
- 05/29
- 05/28
- 05/28
- 05/28
- 05/27
- 05/27
- 05/27
- 05/27
- 05/27
- 05/27
- 05/27
- 05/26
- 05/26
- 05/26
- 05/26
- 05/26
- 05/26
- 05/26
- 05/25
- 05/25
- 05/25
- 05/25
- 05/25
- 05/24
- 05/24
- 05/23
- 05/23
- 05/23
- 05/23
- 05/23
- 05/23
- 05/23
- 05/23
- 05/23
- 05/22
- 05/21
- 05/21
- 05/21
- 05/21
- 05/21
- 05/21
- 05/21
- 05/21
- 05/19
- 05/19
- 05/19
- 05/18
- 05/18
- 05/16
- 05/16
- 05/16
- 05/16
- 05/16
- 05/16
- 05/16
- 05/16
- 05/16
- 05/16
치호건축사사무소 – 치호뉴스 최신 이슈
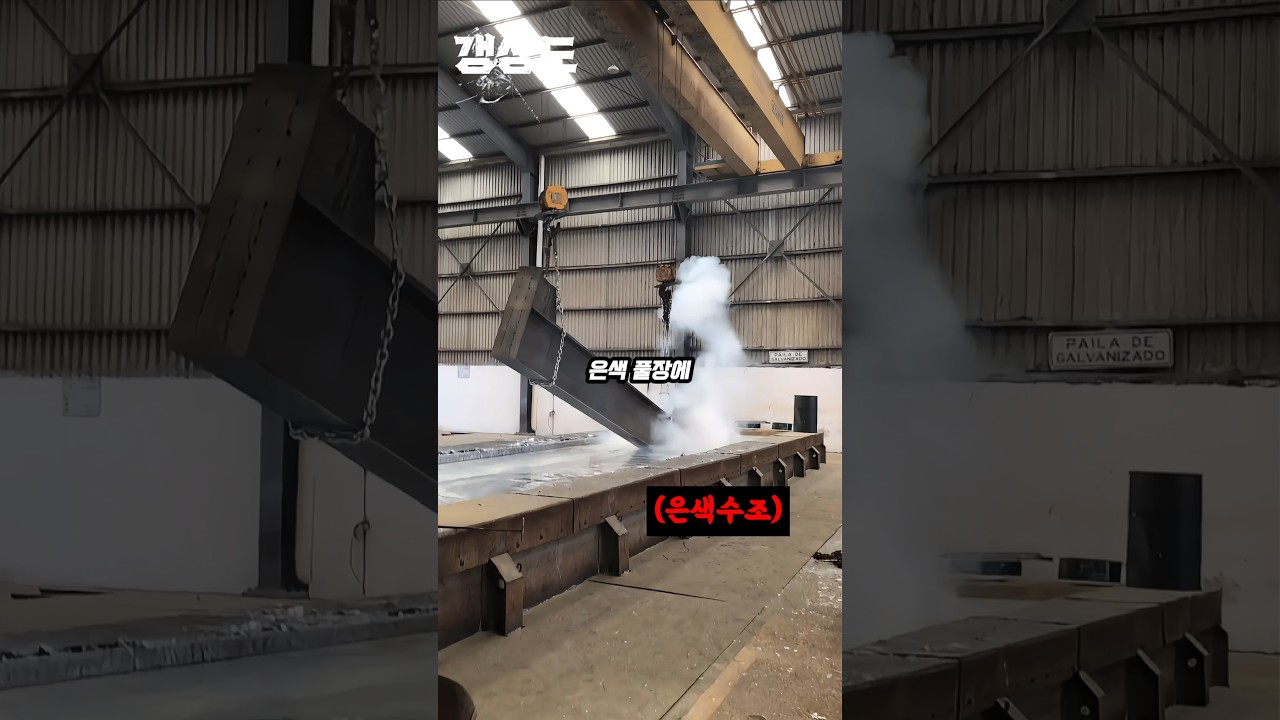
용융아연도금(HDG) 완벽 정리 — 건축구조물 내식성 기준
검색어 "HDG"이(가) 제목 · 본문에서 발견되었습니다.
이슈 56
자살 추정서 바뀐 경찰 언급…故 장미란씨 사인 확인 어려워 [세상&] - 헤럴드경제
개미 15조 샀는데 "상장가 대비 반토막" 비명…정부, 레버리지에 또 경고장
6년간 부산 청년 예산 4배 늘었지만 청년 태반은 지원책 존재조차 몰라
한성숙 국무총리 후보자 지명 이유와 AI 대전환 속도전, 두 번째 여성 총리 가능성까지
투표용지 부족 후폭풍…여야 모두 "선관위 책임" 한목소리 < 정치일반 < 정치 < 기사본문 - 일요서울i
전남도, 소상공인 온라인시장 성공 안착 돕는다 < 광주·전남 < 메트로 < 기사본문 - 뉴스워커
대부업계 “‘불법대부업’은 틀린 표현… 바로잡아야” < 금융 < 파이낸스 < 기사본문 - IT조선
기술사·기술장 취득 경력 2~4년 단축…국가기술자격 응시자격 다양화 | 아주경제
고단수 20기 영식, ♥17기 순자 뚝딱이는 모습에 “귀엽다” 미소…설렘 폭발 (나솔사계)
내가 가려고 알아본, 해외 감성 가득한 서울, 부산, 경주의 이국적 숙소 | 지큐 코리아 (GQ Korea)
[위클리오늘] 동해시, 16년 만의 도민체전 엠블런·마스코트 싱징에 담은 의미 공개 < 강원 < 전국지사 < 기사본문 - 위클리오늘
리틀록 9총사와 트럼프 불러낸 클린턴[손호철의 미국사 뒤집어보기](32)
[대구 장미비디오 사건③] 탈영병 이민형은 어떻게 살인범이 됐나
‘굿바이 잠실’…2026 KBO 올스타전 개최 장소 확정 [공식발표]
새 철도박물관 2030년 문 연다…당선작 '티 뮤지엄' 선정
부산문화재단, 공연예술 유통 전문인재 키운다…'BPAM 아카데미' < 사회 < 기사본문 - LG헬로비전
[르포] 멀티숍 벗어난 푸마, 성수에 ‘스니커 실험실’ 만든 이유 - 아시아투데이
대표작 2편 내리 개봉! 올 겨울, 양조위 팬들은 좋겠네 - 아시아투데이
재활용 충전재가 거위털로 둔갑...? 노스페이스 공정위 신고
김해공항 국제선, 1000만 이용객엔 턱없이 부족한 인프라
“여보, 지금 일본여행 갈까?”…20만원→2만원 ‘뚝’, 관광지 호텔비 급감한 이유가
‘저속노화’ 정희원, 강제추행 혐의로 맞고소…사생활 논란 확산
[현장] 책 영화 빠진 자리, 도파민과 체험이 채웠다 | 비즈한국
김재우♥조유리, 남산뷰 77평 아파트 공개 “아내 위한 인테리어, 침대는 따로”(행가집)
온라인 기반 가구 시장 성장세…29CM 거래액 전년대비 40% 증가
자라홈, 롯데월드몰 플래그십 스토어 리뉴얼 오픈 < 유통소비자 < 생활경제 < 기사본문 - 이뉴스투데이
패션비즈 | 패션코드, 브랜드 스케일업 프로젝트 'KODE : S' 성료... 우승자는 몽세누
[강현철의 명화산책] ‘영혼의 눈동자’ 모딜리아니 ‘잔 에뷔테른’
패션비즈 | '6500억 호실적' 아이파크몰, 메가숍 · 패션 MD 흥행몰이 통했다
무너지는 K푸드 장벽, 초거대 美 식품 몰려온다 < 헤드라인톱 < 유통소비자 < 생활경제 < 기사본문 - 이뉴스투데이
“AI가 사람 대체한다” 아마존, 사무직 10% 감축 단행 - 조세일보
[김승중 더봄] 나만 그런 게 아니었어?···시키면 하기 싫어지는 마음, 우회 방법은 < 김승중의 슬기로운 인간관계 < 더봄 < 기사본문 - 여성경제신문
캄보디아 한인 납치 신고 330건…나경원 "이재명 정권, 왜 방치하나"
전통시장서 두살배기 납치 시도한 60대 남성 체포 | 연합뉴스
中 과학자들, 노화 멈추는 줄기세포 개발…"뇌·혈관까지 회춘"
“온몸이 종잇장처럼 벗겨져”…‘이 약' 복용 4일 만에 피부 괴사까지, 무슨 일?
‘역전부부’ 아내, 유명 남편 때문에 결혼·출산 소식 숨겼다 “악플 시달리기도”(결혼지옥)
“약으로 버티려 했는데”…긴급수술 받았다는 조세호, 무슨일이
알바 채팅방, 나 빼고 전부 한패… 신종 온라인 사기 극성
나솔 광수, 110kg→80kg 반전 과거 공개… “살 빼려 ‘이것’ 끊었다”
이청아, 최애 男 입주자는?…"편파적인가" 고민 (하트페어링)
미쳐야 했던 시대, 이름조차 불리지 않았던 그들 ‘초현실주의와 한국근...